
CNC bara işleme makinesi kurulumu: saha hazırlığı kontrol listesi
Kurulum gecikmeleri genellikle kamyon gelmeden önce başlar. Bir kapı paketli makineden dardır, bir şalter yanlış taraftadır, kaldırma yüklenicisinin onaylı askı bilgisi yoktur ya da test bakırı hâlâ sipariş aşamasındadır. Bu sorunların hiçbiri sahada bekleyen bir devreye alma mühendisiyle çözülmez.
Bir CNC bara işleme makinesi kurulumu, sevkiyattan önce belgelenmiş bir hazırlık kapısını ve varıştan önce son bir saha kontrolünü geçmelidir.
Kontrollü kurulum girdilerini dondurun
Son ve revizyon kontrollü kurulum paketini, yerinde incelemeye izin verecek kadar erken talep edin. Paket; makine ve nakliye ambalajı ölçülerini, kütleyi, kaldırma veya taşıma talimatlarını, genel yerleşimi, servis açıklıklarını, erişim panellerini, operatör bölgesini, malzeme giriş ve çıkışını, ankraj veya seviyeleme gereksinimlerini ve belirtilen altyapıları içermelidir.
Sahayı erken bir satış çiziminden yola çıkarak tasarlamayın. Kurulum kontrol listesine belge numarasını ve revizyonu kaydedin ve tedarikçiden saha işlerini etkileyen değişiklikleri alıcıya bildirmesini isteyin.
Şunlar için bir sorumluluk matrisi oluşturun:
- teslim alma noktasından boşaltma ve taşıma;
- kaldırma ekipmanı, denge kirişi veya uzman sapanlama;
- zemin değerlendirmesi, temel, ankrajlar ve belirtilmişse derz dolgusu;
- elektrik beslemesi ve son bağlantı;
- belirtilmişse hava, hidrolik ortam, emiş veya ağ hizmetleri;
- makinenin montajı, seviyelenmesi ve devreye alınması;
- yerel koruma, bariyerler ve entegrasyon;
- test malzemesi, mastarlar, operatörler ve atık yönetimi;
- izinler, denetimler ve varış yeri uygunluğu.
İthal CNC bara işleme makinesi satın alma rehberi, bu saha görevlerinin navlun ve ticari kapsamla uyumlu hale getirilmesi için kullanılmalıdır.
Tüm taşıma güzergâhını etüt edin
Gerçek boşaltma noktasından makinenin son konumuna kadar ölçün. Avlu erişimini, rampa kapasitesini, kapı genişliği ve yüksekliğini, dönüşleri, rampaları, kolonları, üst engelleri, zemin geçişlerini, varsa asansör kapasitesini ve ambalajı sökmek için gereken alanı kontrol edin.
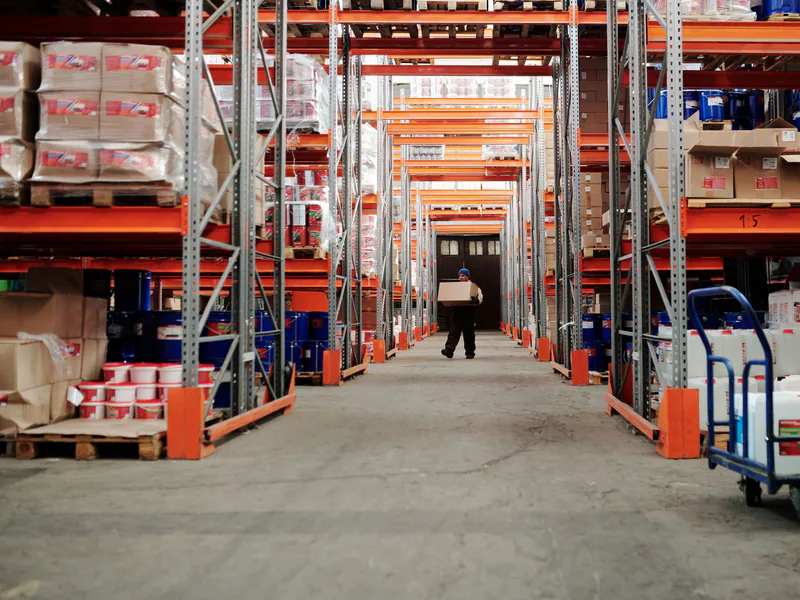
Güzergâh etüdü, paketli ünite ile taşıma ekipmanını birlikte değerlendirmelidir. Makine bir kapıdan geçebilirken forklift, kaydırıcılar veya kaldırma çerçevesi dönemeyebilir. Yüzey yükünü ve durumunu yetkin saha ve sapanlama uzmanlarıyla doğrulayın.
Taşıma için yasak bölgeler ve trafik kontrolü oluşturun. Yayaları, rutin üretimi ve depolanan malzemeyi sapanlama güzergâhından ayırın. Ambalajın nerede söküleceğini ve kurulum alanını engellemeden nasıl bertaraf edileceğini planlayın.
Okuma’nın CNC makine kurulum kontrol listesi, altyapıları, temeli, teslim güzergâhını ve çevre koşullarını planlamak için yararlı ve genel bir hatırlatmadır. Tedarikçinin son talimatları ve sahanın mühendislik incelemesi belirleyici olmaya devam eder.
Ayak izini, zemini ve servis zarfını doğrulayın
Makinenin ayak izini, operatör konumunu, elektrik panosu erişimini ve bakım açıklıklarını zemine işaretleyin. Bara, kapak, koruma, sökülebilir takım ve bakım bileşenlerinin tüm hareketini modelleyin. Gelen malzeme ve bitmiş parçalar için güvenli bir güzergâh bırakın.
Planlama referansı olarak DH303-8P çok fonksiyonlu bara işleme makinesi yaklaşık 1.750 × 1.350 × 1.500 mm makine ölçüleri ve 2.200 kg kütle belirtir. Bu değerler nakliye ambalajını, taşıma ekipmanını veya sahaya özgü servis zarfını içermez. Nihai olarak teslim edilen çizim geçerlidir.
Temel veya zemin yeterliliğini yalnızca makine kütlesinden çıkarsamayın. Dinamik yükler, ayak konumları, döşeme durumu, ankrajlar ve yerel yapı kuralları yetkin bir değerlendirme gerektirir. Hazırlık maddesi olarak “zemin sağlam görünüyor” yerine denetimi ve onayı kaydedin.
Elektrik beslemesini teslim edilen konfigürasyona uydurun
Son elektrik belgelerinde gerilimi, frekansı, fazları, tam elektrik verilerini, koruma iletkenini ve ayırma gereksinimlerini doğrulayın. DH303-8P ürün spesifikasyonu 11,37 kW toplam motor gücü ve özelleştirilebilen 380 V besleme belirtir; iki değer de kablo veya şalter seçimi için kullanılamaz.
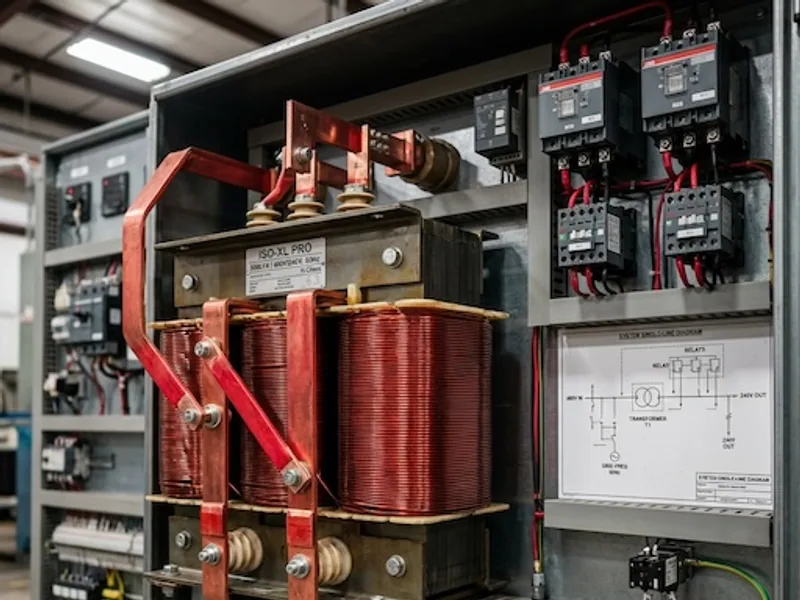
Yetkin bir yerel elektrik uzmanı; besleme iletkenlerini, aşırı akım korumasını, ayırıcı konumunu, topraklamayı, trafo ihtiyacını ve son bağlantıyı yürürlükteki yönetmeliklere ve saha koşullarına göre belirlemelidir. Makine fabrikadan çıkmadan önce gerçekten sipariş edilen gerilimi doğrulayın.
Tesis beslemesi standart konfigürasyondan farklıysa, trafo, kontrol gerilimi, frekans ve dokümantasyon sorularını düzenlemek için gerilim değişikliği planlama rehberini kullanın. Elektrik denetimi ve tedarikçinin ön çalıştırma koşulları tamamlanmadan enerji vermeyin.
Yalnızca makinenin gerektirdiği altyapıları hazırlayın
Belirtilen hidrolik akışkanı, basınçlı havayı, soğutmayı, havalandırmayı, emişi ve çevresel sınırları inceleyin. Benzer bir makine kullanıyor diye genel bir altyapı kurmaktan kaçının. Onaylı belgelerden bağlantı tipini, basınç veya kalite aralığını, tüketimi, izolasyon noktasını ve sorumlu tarafı kaydedin.
Tozu, nemi, aşırı sıcaklıkları, korozyon etkisini ve elektronik, hidrolik, ölçüm ekipmanı veya bakır yüzey kalitesini etkileyebilecek yakın prosesleri kontrol edin. HMI veya muayene konumunda parlama oluşturmayan görev aydınlatması sağlayın.
Ağ ve uzaktan destek bağlantıları için alıcının BT onayı gerekir. Makinenin izole mi, yerel ağda mı yoksa kontrollü uzaktan erişime izinli mi olacağına karar verin; ardından onaylı portları, hesapları ve destek yöntemini devreye almadan önce hazırlayın.
Makine çevresinde güvenli bakır akışı tasarlayın
Hammaddeyi depodan işleme ve sonraki operasyona kadar haritalandırın. Uzun, ağır veya esnek barlar, destekli taşıma ve iş istasyonunun iki yanında serbest alan gerektirir. Acil durum erişimini veya elektrik panolarını engellemeyecek şekilde rafları, silindirleri, arabaları, kaldırma yardımcılarını ve hurda kaplarını tanımlayın.
Yalnızca nominal ölçüyü değil, en büyük ve en yaygın barları kontrol edin. Operatörün malzemeyi nasıl yönlendireceğini, takımları nasıl alacağını, parçaları nasıl boşaltacağını ve artıkları nasıl taşıyacağını gözlemleyin. Belirli bir iş için iki kişi öngörülüyorsa, bu yöntemi risk değerlendirmesinde ve eğitim planında açıkça belirtin.
Devreye alma için izlenebilir test malzemesi ve temsili çizimler hazırlayın. Kurulum bölgesini kesintiye uğratmadan numunelerin kontrol edilebileceği bir konum ve kalibre edilmiş veya kontrollü muayene ekipmanı sağlayın.
Enerji kontrolünü ve yüklenicileri koordine edin
Kurulum ve devreye alma, normal üretim korumaları tam olarak kurulmadan önce çalışanları elektrik, hidrolik, pnömatik, yerçekimi ve mekanik enerjiye maruz bırakabilir. Saha; tedarikçi personelini, elektrikçileri, sapanlamacıları ve kendi yetkili çalışanlarını koordine etmelidir.
ABD işyerleri için OSHA’nın tehlikeli enerji kontrolü standardı, servis, yeni kurulumlar ve dış personelle ilgili hükümler içerir. Gerçek kontrol yöntemini geliştirmek için makineye özgü enerji kaynaklarını, tedarikçi dokümantasyonunu ve saha prosedürünü kullanın. İzolasyonu asla doğaçlama yapmayın ve ziyarete gelen bir teknisyenden tanımsız bir program altında çalışmasını istemeyin.
Anahtarları kimin kontrol ettiğini, izolasyonu kimin doğruladığını, alanı enerjilendirme için kimin serbest bıraktığını ve kurulumdan teste geçişi kimin yetkilendirdiğini kararlaştırın. Bu geçişi nihai üretim onayından ayrı tutun.
Varıştan önce bir hazırlık kapısı uygulayın
Varıştan yaklaşık yedi gün önce —veya açık işler daha fazla zaman gerektiriyorsa daha erken— her gereksinimi kanıtlarıyla birlikte gözden geçirin.
| Kapı maddesi | Kabul edilebilir kanıt |
|---|---|
| onaylı yerleşim ve revizyon | imzalı çizim referansı |
| boşaltma ve iç güzergâh | ölçülmüş güzergâh etüdü ve sapanlama planı |
| zemin/temel | yetkin onay ve tamamlanmış iş |
| elektrik ve diğer altyapılar | denetim veya tamamlama kaydı |
| yükleniciler ve program | belirlenmiş kişiler, kapsam ve izinler |
| enerji kontrolü koordinasyonu | onaylı prosedür ve bilgilendirme planı |
| malzeme ve muayene | tanımlanmış bakır, çizimler ve mastarlar |
| belgeler ve yedekler | teslim alınan belge kaydı |
Açık maddeleri varışı engelleyen, enerjilendirmeyi engelleyen, test çalışmasını engelleyen veya üretim onayından önce kapatılabilir olarak sınıflandırın. Bu, eksik bir eğitim odasının boşaltmayı geciktirmesini önlerken eksik bir koruma bağlantısının enerjilendirmeyi gerçekten engellemesini sağlar.
Saha hazırlığı, makine kontrollü koşullar altında teslim alınıp kurulabildiğinde sona erer. Yetenek ve nihai teslim daha sonra CNC bara işleme makinesi FAT/SAT protokolü ile doğrulanır; başarılı bir kaldırma işleminden varsayılmaz.
İlgili makine
3'ü 1 arada bara işleme makinesi
Teknik özellikleri ve yapılandırmayı inceleyinMakine yapılandırmasını belirlemek için çizimlerinizi, malzemelerinizi ve üretim gereksinimlerinizi paylaşın.
Teklif isteyinSık sorulan sorular
Bir CNC bara işleme makinesi gelmeden önce neler hazır olmalıdır?
Nihai kurulum çizimini onaylamak, boşaltma ve taşıma güzergâhını etüt etmek, zemini ve açıklıkları doğrulamak, belirtilen altyapıları tamamlamak, kaldırma ve enerji kontrolünü koordine etmek, güvenli malzeme akışı hazırlamak ve kurulum sorumluluklarını atamak.
Tesis şalterini boyutlandırmak için makinenin etiket gücü kullanılabilir mi?
Hayır. Etiket ve ürün verileri yalnızca girdidir. Yetkin bir yerel elektrik uzmanı; nihai elektrik dokümantasyonunu, kurulum yöntemini, yürürlükteki yönetmelikleri, koruma cihazı gereksinimlerini ve saha koşullarını kullanmalıdır.
Sapanlama ve temel tasarımından kim sorumludur?
Bunu sözleşmedeki sorumluluk matrisi belirtmelidir. Makine tedarikçisi nihai ölçüleri, kütleyi, ağırlık merkezi veya kaldırma bilgilerini ve temel gereksinimlerini sağlar; saha işlerini yetkin yerel uzmanlar tasarlar ve yürütür.
Kurulum hazırlığı incelemesi ne zaman yapılmalıdır?
Sevkiyat onayından önce ve planlanan varıştan yaklaşık yedi gün önce yeniden resmi incelemeler yapın; altyapı, güzergâh, kaldırma, yüklenici, güvenlik ve malzeme hazırlığındaki bloke edici maddeleri kapatmak için yeterli zaman bırakın.