
Tải trọng đột thanh cái CNC theo tấn: công thức và định cỡ máy
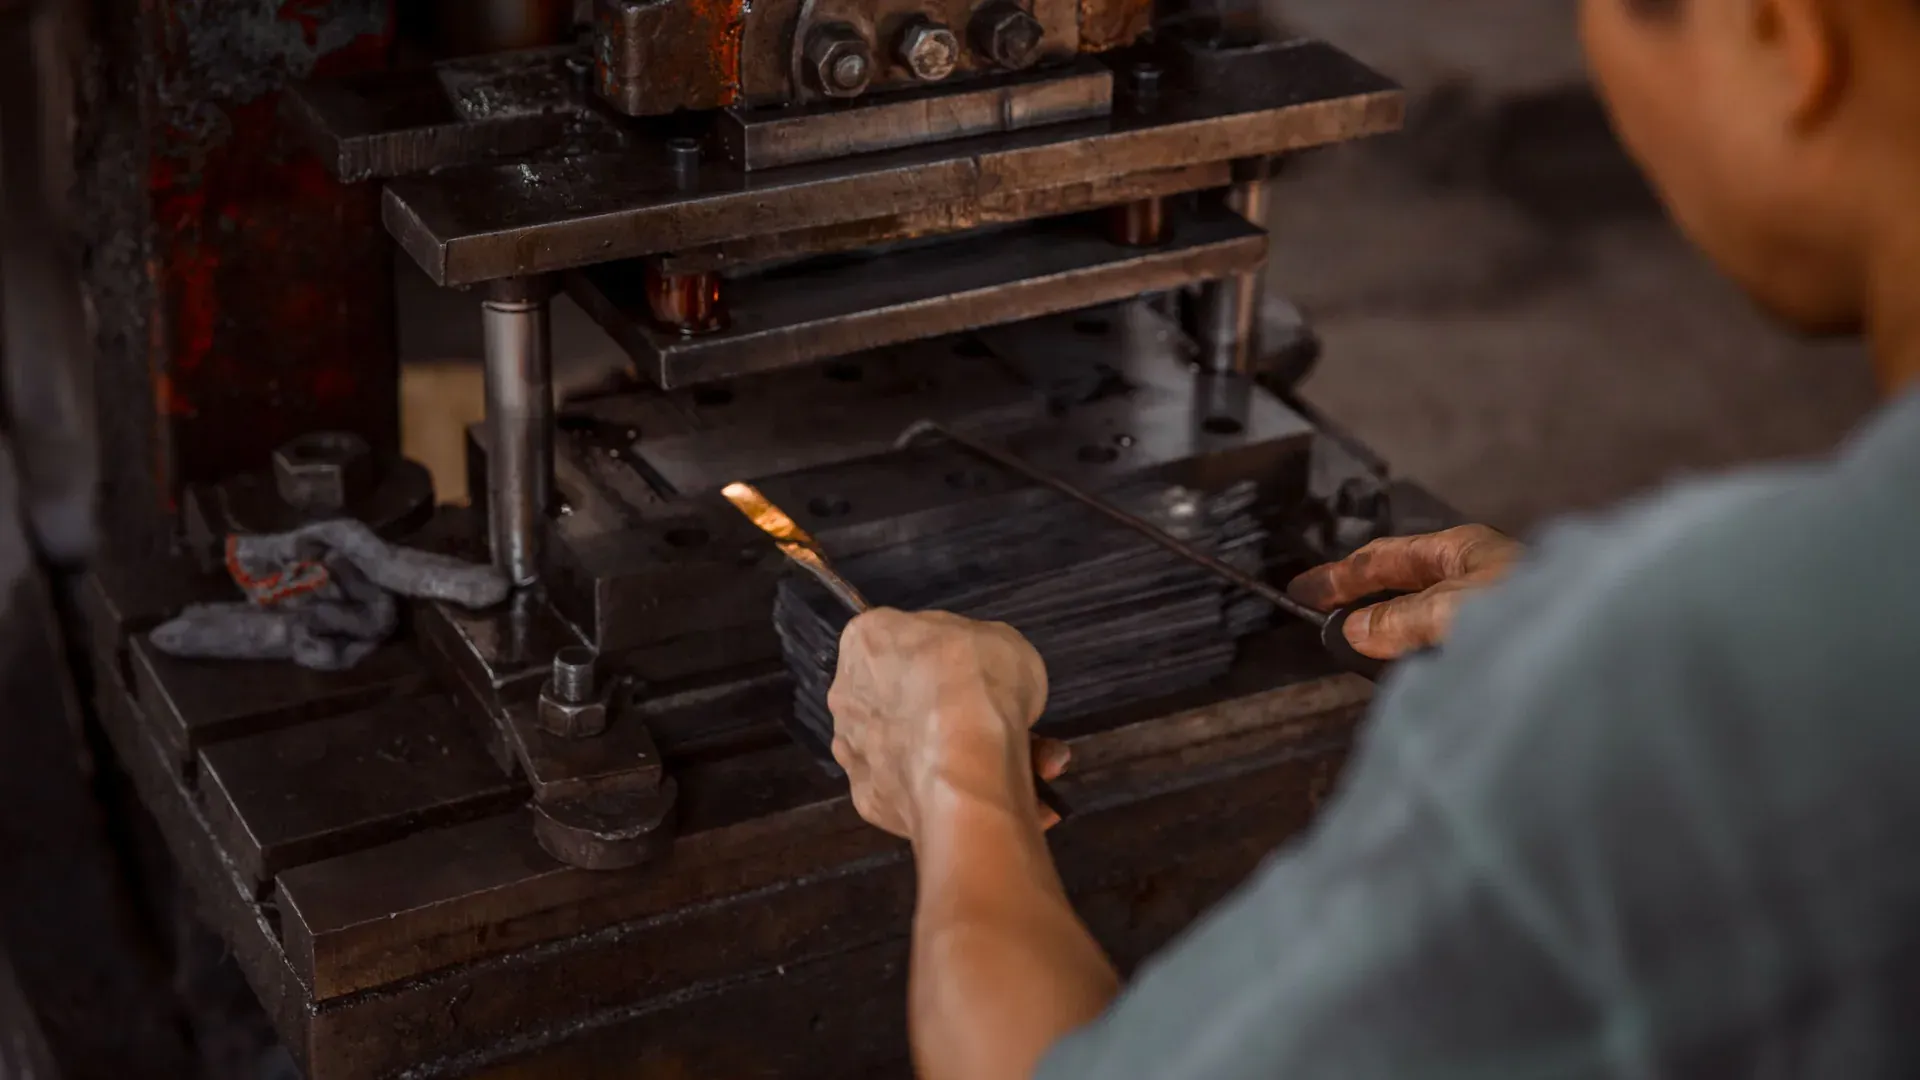
Tải trọng đột được xác định bởi chiều dài vật liệu bị cắt trong một hành trình, độ dày thanh cái và độ bền cắt của vật liệu. Chỉ riêng chiều rộng thanh cái không quyết định lực. Một thanh đồng 120 × 12 mm có thể cần tải nhẹ cho một lỗ nhỏ hoặc tải lớn hơn nhiều cho một rãnh dài hay nhiều lỗ đột đồng thời.
Phép tính dưới đây phù hợp để định cỡ máy ban đầu. Nó không thay thế biểu đồ tải cho phép của máy ép, năng lực định mức của chày và cối, hay thử nghiệm với đúng mác đồng hoặc nhôm của người mua.
Dùng một hệ đơn vị thống nhất từ đầu đến cuối
Dạng kỹ thuật rõ ràng nhất là:
Lực đột (kN) = chu vi cắt (mm) × độ dày (mm) × độ bền cắt (N/mm²) ÷ 1.000
Với lỗ tròn, chu vi cắt là π × đường kính. Với lỗ chữ nhật không hiệu chỉnh bán kính góc, chu vi là 2 × (chiều dài + chiều rộng). Nếu nhiều chày cắt cùng thời điểm, hãy cộng chu vi của chúng trước khi tính lực.
Hướng dẫn dụng cụ CONIC công bố phương pháp kN này và đưa ra giá trị tham chiếu độ bền cắt 300 N/mm² cho đồng và 200 N/mm² cho nhôm. Các giá trị này hữu ích để sàng lọc ban đầu, nhưng trạng thái nhiệt luyện, hợp kim và dữ liệu nhà cung cấp có thể làm thay đổi kết quả. Đừng ghi 300 N/mm² thành 300 kg/mm²; trộn các đơn vị này sẽ tạo ra chuyển đổi sai.
Ví dụ tính toán: lỗ 13 mm xuyên đồng dày 10 mm
- Chu vi:
π × 13 = 40,84 mm - Diện tích cắt:
40,84 × 10 = 408,4 mm² - Lực:
408,4 × 300 ÷ 1.000 = 122,5 kN - Tương đương tấn lực:
122,5 ÷ 9,80665 = 12,5 tf
Nếu chứng chỉ nhà máy cán hoặc nhà cung cấp dụng cụ ghi 250 N/mm² cho trạng thái đồng thực tế, cùng hình dạng đó tính ra 102,1 kN, tức khoảng 10,4 tf. Chính sự khác biệt này là lý do người mua nên lưu giả định vật liệu bên cạnh mỗi kết quả.
Độ dày và chu vi làm tải tăng theo tỷ lệ tuyến tính
Bảng sàng lọc dưới đây dùng lỗ tròn 13 mm, đồng 300 N/mm² và nhôm 200 N/mm². Các giá trị là tải cắt tính toán, không phải định mức máy ép được khuyến nghị.
| Độ dày | Đồng | Nhôm |
|---|---|---|
| 5 mm | 61,3 kN / 6,2 tf | 40,8 kN / 4,2 tf |
| 8 mm | 98,0 kN / 10,0 tf | 65,3 kN / 6,7 tf |
| 10 mm | 122,5 kN / 12,5 tf | 81,7 kN / 8,3 tf |
| 12 mm | 147,0 kN / 15,0 tf | 98,0 kN / 10,0 tf |
| 15 mm | 183,8 kN / 18,7 tf | 122,5 kN / 12,5 tf |
Gấp đôi độ dày thì tải tính toán cũng gấp đôi. Gấp đôi đường kính lỗ tròn cũng làm tải gấp đôi vì chu vi tỷ lệ thuận với đường kính. Một rãnh dài có thể cần lực lớn hơn một lỗ tròn trông to hơn, vì vậy thông số quyết định trong yêu cầu báo giá là chu vi cắt tối đa mỗi hành trình, chứ không chỉ đường kính lỗ tối đa.
Chuyển phép tính thành yêu cầu về máy
Hãy bắt đầu từ hành trình nặng nhất dự kiến, rồi kiểm tra các điều kiện mà công thức đơn giản chưa bao quát:
- số lỗ cắt đồng thời;
- năng lực chày và cối tại trạm đã chọn;
- tải lệch tâm và biểu đồ tải của nhà sản xuất máy ép;
- lực tấm gạt phôi và hành vi thoát phôi thải;
- sai lệch hợp kim và trạng thái nhiệt luyện của đồng;
- mài mòn chày và chu kỳ mài lại;
- chu trình làm việc liên tục và nhiệt độ hệ thống thủy lực;
- mọi mức giảm cấp tải áp dụng cho hình dạng đặc biệt hoặc vật liệu dày.
Hệ số 30–50% tùy ý không thay thế được các kiểm tra này. Một dự án có thể dùng dung sai thiết kế, nhưng giá trị đó phải đến từ nhà sản xuất máy, nhà sản xuất dụng cụ và dải vật liệu của người mua. Ghi cả tải tính toán và thiết lập máy ép đã phê duyệt vào phiếu công nghệ.
Trạm đột và cắt DHCNC-BP-60 được công bố với lực đột danh định 600 kN, phôi tối đa 6.000 × 200 × 15 mm và độ chính xác bước lỗ ±0,20 mm/m. Các thông số này mô tả giới hạn của máy; mỗi kiểu bố trí lỗ đề xuất vẫn cần tính chu vi và xác nhận dụng cụ như trên.
Khe hở cối là quyết định về dụng cụ, không phải quy tắc cố định cho thanh cái
Khe hở ảnh hưởng đến tải cắt, gờ, độ bo tròn, mặt gãy, thoát phôi thải và tuổi thọ dụng cụ. Cũng phải ghi rõ ràng đó là khe hở tổng hay khe hở mỗi bên.
CONIC định nghĩa khe hở tổng bằng khe hở cối trừ kích thước chày, với khe hở mỗi bên bằng một nửa giá trị đó. Hướng dẫn khe hở cối cắt của hãng đưa ra hệ số tham chiếu cho đồng đối với dụng cụ máy đột servo/thủy lực và cơ khí cụ thể. Hướng dẫn cũng khuyến nghị nhân hệ số tham chiếu với khoảng 1,4 cho tấm dày hơn 3,2 mm và kiểm tra thông số máy.
Bảng đó chỉ là điểm khởi đầu, không phải thiết lập chung cho mọi thanh cái. Khe hở tổng 15% và khe hở mỗi bên 15% là hai dụng cụ rất khác nhau. Hãy ghi các mục sau lên bản vẽ dụng cụ:
- mác và trạng thái nhiệt luyện của vật liệu;
- độ dày danh nghĩa và dung sai cho phép;
- kích thước chày;
- kích thước cối;
- khe hở tổng và khe hở mỗi bên;
- chiều cao gờ cho phép và tình trạng mặt cắt;
- hướng dẫn bôi trơn và mài lại.
Bước lỗ và khoảng cách mép xuất phát từ thiết kế chi tiết
Các quy tắc như “khoảng cách mép bằng hai lần đường kính lỗ” có thể là kinh nghiệm hữu ích ở xưởng, nhưng không phải yêu cầu phổ quát của IEC 61439. Rách mép, ứng suất ép mặt tại mối nối, diện tích tiếp xúc, kích thước long đền, khoảng cách cách điện và thiết kế cụm đã được kiểm chứng đều ảnh hưởng đến hình dạng được chấp nhận.
Máy phải tái tạo đúng bản vẽ đã phê duyệt; máy không được tự đặt ra giới hạn kết cấu của bản vẽ. Với công việc tủ đóng cắt, hãy tách ba câu hỏi:
- Thiết kế thanh cái và mối nối có đáp ứng kiểm chứng điện và cơ của nhà thiết kế cụm không?
- Chày và cối có thể tạo ra đặc điểm đó mà không biến dạng quá mức hay rủi ro cho dụng cụ không?
- Máy có giữ được dung sai bản vẽ trên toàn bộ chiều dài thanh và cả lô không?
IEC 61439 quy định các cụm tủ đóng cắt và điều khiển hạ áp. Tiêu chuẩn không đặt ra yêu cầu chung về vị trí lỗ ±0,1 mm cho mọi thanh cái. Vì vậy nên trích dẫn phạm vi IEC 61439-1 như một khuôn khổ cho cụm lắp ráp, không phải bảng dung sai gia công.
Xây dựng phiếu tính toán xưởng có thể lặp lại
Với mỗi họ chi tiết lặp lại, hãy lưu hình dạng lỗ hoặc rãnh, số đặc điểm đồng thời, mác vật liệu, độ dày, nguồn độ bền cắt, kN tính toán, trạm dụng cụ, khe hở, thiết lập máy đã phê duyệt và kết quả kiểm tra. Tính lại mỗi khi vật liệu, độ dày, bố trí dụng cụ hoặc số lỗ đồng thời thay đổi.
Người mua so sánh các cấp máy có thể dùng hướng dẫn chọn máy đột thanh cái CNC rộng hơn cho các câu hỏi về đầu rơ-vôn, xếp lồng và bảo trì. Bảng tính tải đột vẫn phải là nguồn chuẩn cho quyết định tải.
Thiết bị liên quan
Máy đột và cắt thanh cái CNC
Xem thông số và cấu hìnhGửi bản vẽ, thông tin vật liệu và yêu cầu sản xuất để lựa chọn cấu hình máy phù hợp.
Yêu cầu báo giáCâu hỏi thường gặp
Lực đột thanh cái được tính như thế nào?
Nhân chu vi cắt tính bằng milimét với độ dày vật liệu tính bằng milimét và độ bền cắt tính bằng niutơn trên milimét vuông, sau đó chia cho 1.000 để được kilôniutơn. Hãy dùng chứng chỉ vật liệu thực tế hoặc giá trị của nhà cung cấp dụng cụ khi có sẵn.
Cần bao nhiêu lực cho lỗ 13 mm trên đồng dày 10 mm?
Với tham chiếu độ bền cắt của đồng là 300 N/mm², lực tính được khoảng 122,5 kN, tức 12,5 tấn lực. Đó là tải cắt trước mọi dung sai riêng của dự án cho tình trạng dụng cụ, sai lệch vật liệu hoặc lỗ đột đồng thời.
Một máy đột CNC có thể gia công cả thanh cái đồng và nhôm không?
Có, nếu máy và dụng cụ được phê duyệt cho cả hai vật liệu. Nhôm thường cần lực cắt nhỏ hơn ở cùng hình dạng, nhưng khe hở, bôi trơn, đỡ vật liệu và kiểm soát bám dính vẫn cần thiết lập quy trình riêng.
Có luôn cần biên an toàn tải đột 30–50% không?
Không có tỷ lệ phổ quát nào áp dụng cho mọi máy ép và dụng cụ. Hãy dùng quy tắc tải cho phép của nhà sản xuất máy ép, định mức dụng cụ, sai lệch vật liệu, mài mòn chày, tải lệch tâm, tải lỗ đồng thời và chu trình làm việc yêu cầu để xác lập biên chọn máy.