
Requisiti delle sbarre per quadri di distribuzione UL 891: guida alla fabbricazione e alla verifica
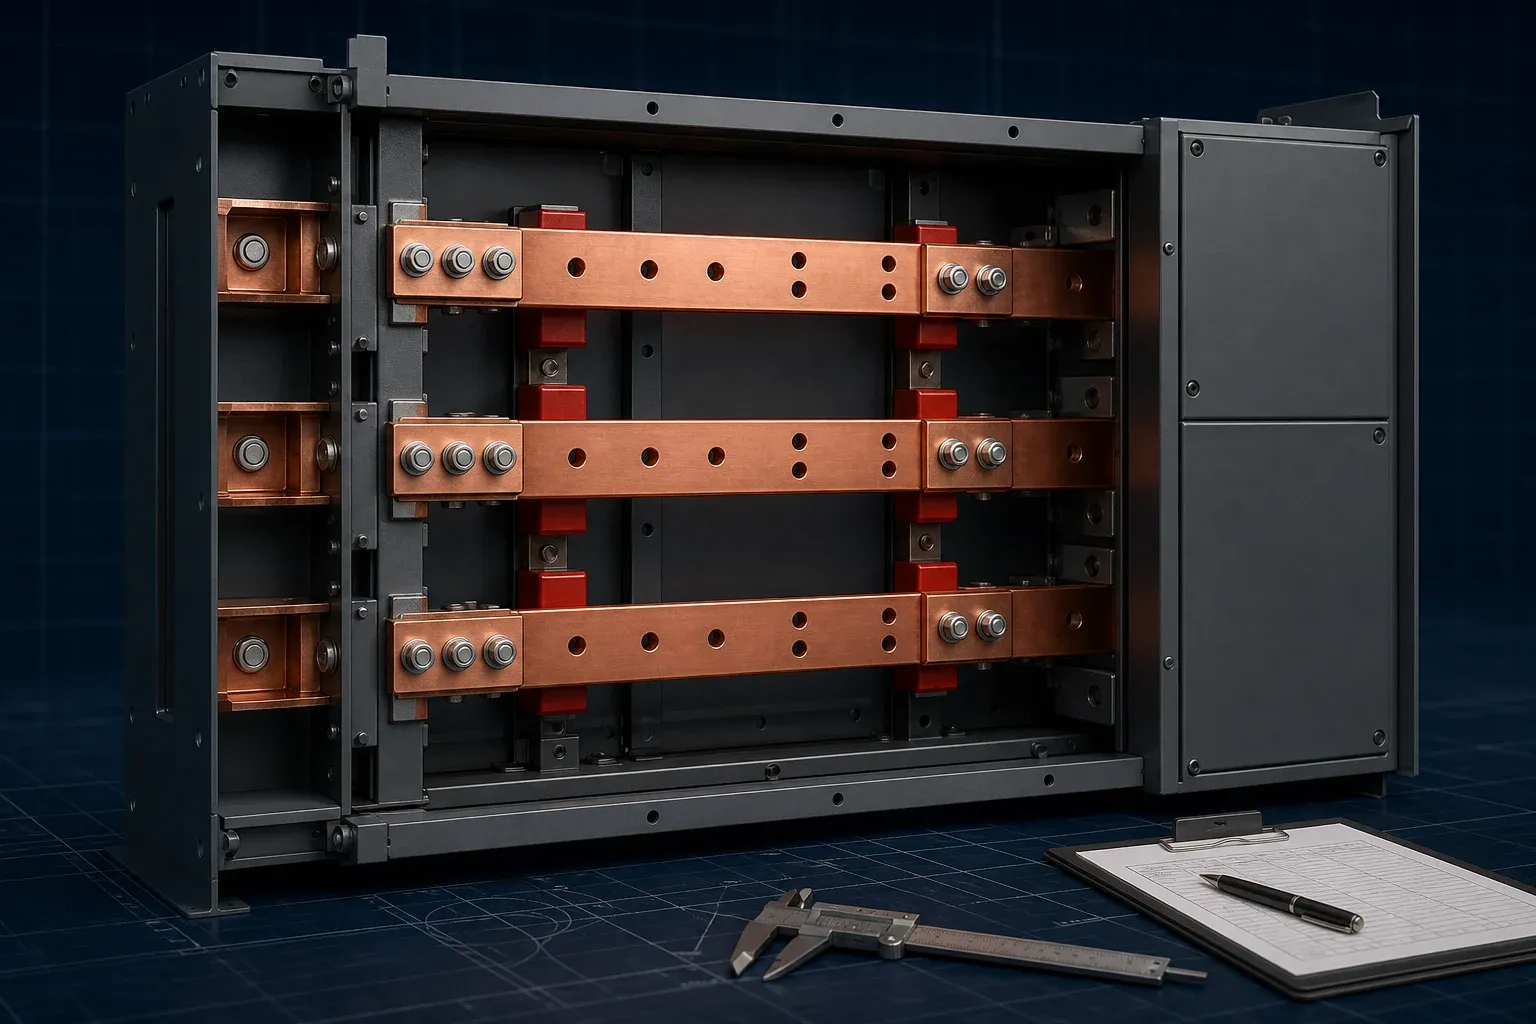
La conformità a UL 891 non nasce alla punzonatrice e non si dimostra misurando una singola sbarra di rame finita. Inizia con la corretta classificazione dell’apparecchiatura e con un progetto approvato del quadro di distribuzione. La fabbricazione deve poi riprodurre quel progetto in modo coerente, senza modificare la geometria del conduttore, le interfacce dei giunti, i supporti o il sistema di isolamento da cui dipende la valutazione.
Questa distinzione conta sia per i costruttori di quadri di distribuzione sia per i fornitori di sbarre. Un fornitore può controllare l’identità del materiale, la posizione dei fori, i bordi tagliati, la geometria delle pieghe, le superfici di contatto e i registri di produzione. Non può dichiarare autonomamente che un quadro di distribuzione completato è conforme a UL 891. La valutazione finale appartiene al programma dell’assieme e all’organismo di certificazione qualificato.
Si parte dalla classificazione dell’apparecchiatura, non dal disegno della sbarra
La prima domanda non è «quale sezione di rame dobbiamo punzonare?», ma «quale apparecchiatura stiamo costruendo?». Quadro di distribuzione, apparecchiature di manovra, panelboard e busway non sono etichette commerciali intercambiabili. La classificazione determina la norma applicabile, le regole costruttive, le evidenze di prova e il percorso di marcatura.
Il General Coverage Program di UL per UL 891 offre ai costruttori di quadri di distribuzione un punto di accesso pubblico. Prima di emettere i disegni del rame, il team di progetto dovrebbe documentare almeno:
- la categoria dell’apparecchiatura e il programma di valutazione previsto;
- tensione, frequenza, fasi, conduttori e schema di messa a terra del sistema;
- i valori di corrente continua e di cortocircuito richiesti dal progetto dell’assieme;
- l’uso interno o esterno e qualsiasi vincolo ambientale;
- le funzioni di ingresso di servizio (service entrance) o altre funzioni specifiche del progetto;
- il mercato di destinazione, l’autorità competente (AHJ) e il referente dell’organismo di certificazione;
- l’insieme controllato dei disegni e l’organizzazione autorizzata ad approvare le modifiche.
Se la classificazione dell’apparecchiatura è ancora in discussione quando inizia la fabbricazione, una sbarra realizzata correttamente può comunque diventare il pezzo sbagliato.
Trasformate il progetto approvato in un pacchetto di lavoro di fabbricazione
Il pacchetto di lavoro di fabbricazione deve tradurre il progetto rilasciato del quadro in istruzioni eseguibili dalla produzione e dall’ispezione. È più di uno schema PDF della sbarra di rame.
Informazioni di progetto che l’ingegnere di assemblaggio deve controllare
Il progetto dell’assieme determina la disposizione dei conduttori, il percorso della corrente, le distanze, il sistema di supporto, il concetto di giunto, l’interfaccia con i dispositivi di protezione e la base di verifica. I fabbricanti non devono dedurre questi dettagli da un progetto precedente né «migliorarli» in officina.
Il pacchetto di disegni deve identificare riferimenti (datum), specifica e stato del materiale, quote critiche, finitura, sfasamenti dell’isolamento, interfacce di accoppiamento, sostituzioni ammesse e la fonte di accettazione per ogni caratteristica critica.
Informazioni di processo che il fabbricante deve controllare
Il fabbricante converte questi requisiti in un ciclo di lavorazione: ricezione del materiale, preparazione dello spezzone, punzonatura o lavorazione meccanica, taglio, piegatura, sbavatura, pulizia, placcatura o isolamento, marcatura e ispezione. Revisione dei programmi, identificazione dell’attrezzatura, approvazione del primo pezzo e autorità di rilavorazione appartengono allo stesso sistema di controllo.
Per una cella di produzione di quadri di distribuzione, il valore di una postazione CNC di punzonatura e taglio è l’esecuzione ripetibile di un programma approvato. La capacità della macchina non sostituisce la verifica dell’assieme, e una tolleranza indicata in scheda prodotto non è automaticamente la tolleranza di ogni progetto UL 891.
Controllate la geometria del conduttore prima dell’isolamento e dell’assemblaggio
Piccoli errori di fabbricazione si propagano in assemblaggio. Un foro spostato può portare un giunto fuori piano. Una bava può danneggiare l’isolamento o impedire la completa sede. Una posizione di piega errata può ridurre lo spazio disponibile per un’altra fase anche quando la sbarra di rame supera il controllo di lunghezza.
| Caratteristica | Perché è importante | Verifica pratica | Fonte di accettazione |
|---|---|---|---|
| Materiale e spessore | Influisce sul comportamento elettrico e meccanico | Esame del certificato e misura calibrata | BOM e disegno rilasciati |
| Posizione di fori o asole | Controlla allineamento e carico di contatto | Calibro a riferimento (datum), CMM o tracciatura calibrata | Tolleranza del disegno |
| Bordo di taglio e bava | Influisce su manipolazione, isolamento e accoppiamento | Ispezione visiva e tattile; misura del bordo se specificata | Specifica di lavorazione (workmanship) |
| Posizione e angolo della piega | Controlla la disposizione delle fasi e l’accoppiamento ai terminali | Attrezzatura, altimetro, sistema angolare o CMM | Disegno del pezzo finito |
| Planarità della superficie di contatto | Influenza la distribuzione della pressione del giunto | Righello, metodo superficiale o calibro definito dal progetto | Specifica del giunto |
| Coerenza tra le fasi | Evita errori di assemblaggio cumulativi | Attrezzatura appaiata o calibro di assemblaggio | Progetto dell’assieme approvato |
L’ispezione deve fare riferimento ai riferimenti (datum) finali formati, non solo allo spezzone piatto. Il riferimento su distanze e linee di fuga IEC 61439 è un utile contesto per i progetti IEC, ma l’accettazione delle distanze per un assieme UL 891 deve comunque seguire il proprio progetto approvato e il proprio percorso di valutazione.
Trattate giunti, placcatura e isolamento come un’unica interfaccia
Un giunto bullonato è un sistema. Posizione dei fori, sovrapposizione, condizione superficiale, placcatura, bulloneria, rondelle, sequenza di serraggio e area di contatto accessibile influenzano il risultato. La coppia di serraggio è un input controllato di assemblaggio; non è una misura diretta della qualità del contatto.
Anche l’isolamento deve fermarsi nel punto corretto. Un rivestimento su una superficie di accoppiamento modifica l’interfaccia elettrica, mentre uno sfasamento eccessivo può esporre più conduttore di quanto il progetto consenta. Il disegno di fabbricazione deve quindi definire insieme facce di contatto, confini di mascheratura e punti di ispezione post-finitura.
Per un approfondimento, usate le guide su metodi di isolamento delle sbarre e resistenza di contatto delle sbarre. La guida al trattamento superficiale già disponibile copre la decisione separata tra stagno, argento e altre strategie di finitura.
Costruite registri che sopravvivono ai cambi di produzione
Un rapporto dimensionale è utile solo se può essere collegato al pezzo spedito. Come minimo, la catena di evidenza deve collegare ordine di acquisto, numero di parte, revisione del disegno, lotto del materiale, programma di processo, approvazione del primo pezzo, risultato di ispezione e qualsiasi decisione su non conformità.
Il controllo delle modifiche merita particolare attenzione. Una nuova tempra del rame, un fornitore di placcatura diverso, una disposizione dei fori rivista, un supporto sostitutivo o una sequenza di piegatura modificata possono sembrare minori alla produzione, ma possono incidere su una costruzione valutata. Il fabbricante deve identificare la modifica e indirizzarla all’organizzazione autorizzata a decidere se sono necessari riesame o rivalutazione.
Questi registri sono evidenze di produzione. Non devono essere chiamati certificato UL e non autorizzano un marchio di conformità.
UL 891 e IEC 61439 non sono uno scambio di checklist
IEC 61439-1:2020 è la norma di regole generali per gli assiemi di apparecchiature di manovra e controllo di bassa tensione nel quadro IEC. UL 891 risponde a un contesto nordamericano dei quadri di distribuzione. Entrambe rendono importanti la progettazione dei conduttori, i giunti, la temperatura, la prestazione in cortocircuito e il controllo costruttivo, ma i loro percorsi di conformità e la terminologia differiscono.
Un assieme verificato per un framework non deve essere presentato come conforme all’altro senza la necessaria revisione. L’approccio pratico è mantenere un piano di controllo di fabbricazione condiviso tenendo espliciti file di progetto, evidenze e percorsi di autorizzazione specifici per mercato. Il nostro articolo sulla conformità IEC 61439 spiega il lato IEC senza trasformare i due sistemi in un falso confronto uno a uno.
Definite le responsabilità prima di emettere l’ordine
| Domanda | Responsabile principale | Evidenza richiesta prima del rilascio |
|---|---|---|
| Quale categoria di apparecchiatura e quale programma si applicano? | Costruttore del quadro e organismo di certificazione | Classificazione scritta e percorso di progetto |
| Quale disposizione dei conduttori è approvata? | Autorità di progetto dell’assieme | Disegni e BOM rilasciati |
| Quali quote sono critiche per conformità e accoppiamento? | Team di progetto e qualità | Elenco CTQ con fonte di accettazione |
| Quali finiture e sfasamenti di isolamento sono ammessi? | Autorità di progetto e fabbricante | Specifica controllata di finitura/mascheratura |
| Chi può approvare sostituzioni o rilavorazioni? | Titolare del programma | Processo nominato di modifiche e deroghe |
| Quali evidenze di produzione accompagnano il lotto? | Fabbricante e acquirente | Pacchetto concordato di ispezione e tracciabilità |
Per i team che costruiscono sistemi di sbarre per apparecchiature di manovra e quadri, questa tabella delle responsabilità è un punto di partenza migliore che chiedere a un fornitore di rame una generica «sbarra UL 891». L’ordine deve definire il contesto dell’assieme, le interfacce controllate e le evidenze attese da ciascun partecipante.
Macchina correlata
Macchina CNC per punzonatura e taglio di sbarre conduttrici
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quali apparecchiature vengono in genere valutate secondo UL 891?
UL 891 è associata ai quadri di distribuzione a fronte morto negli Stati Uniti. Il team di progetto deve comunque confermare la classificazione esatta dell'apparecchiatura, i valori nominali, l'installazione e il percorso di valutazione con il costruttore e l'organismo di certificazione qualificato.
La sbarra in sé è certificata UL 891?
Non nello stesso senso di un quadro di distribuzione completo. Una sbarra fabbricata fa parte di un assieme valutato, quindi materiale, dimensioni, supporti, giunti e registri di produzione devono corrispondere al progetto approvato del quadro e al programma di valutazione applicabile.
Qual è la differenza tra UL 891 e UL 1558?
Riguardano categorie di apparecchiature diverse. UL 891 si usa per i quadri di distribuzione a fronte morto, mentre UL 1558 è associata alle apparecchiature di manovra con interruttori di potenza in bassa tensione a involucro metallico. La classificazione va confermata prima di applicare l'uno o l'altro insieme di requisiti.
La verifica IEC 61439 può sostituire la valutazione UL 891?
Non va presunta alcuna sostituzione automatica. IEC 61439 e UL 891 hanno contesti di mercato, di valutazione della conformità e documentali diversi, quindi il percorso richiesto deve essere concordato per il mercato di destinazione e per lo specifico assieme.
Quali registri delle sbarre vanno conservati per un progetto di quadro di distribuzione?
Conservate il disegno rilasciato e la revisione, l'identità del materiale e del lotto, il ciclo di processo approvato, i risultati del primo pezzo e dimensionali, l'identità degli strumenti di misura, la gestione delle non conformità e i registri di ogni modifica autorizzata di progetto o processo.