
Produzione interna o esternalizzata di sbarre: un modello make-or-buy
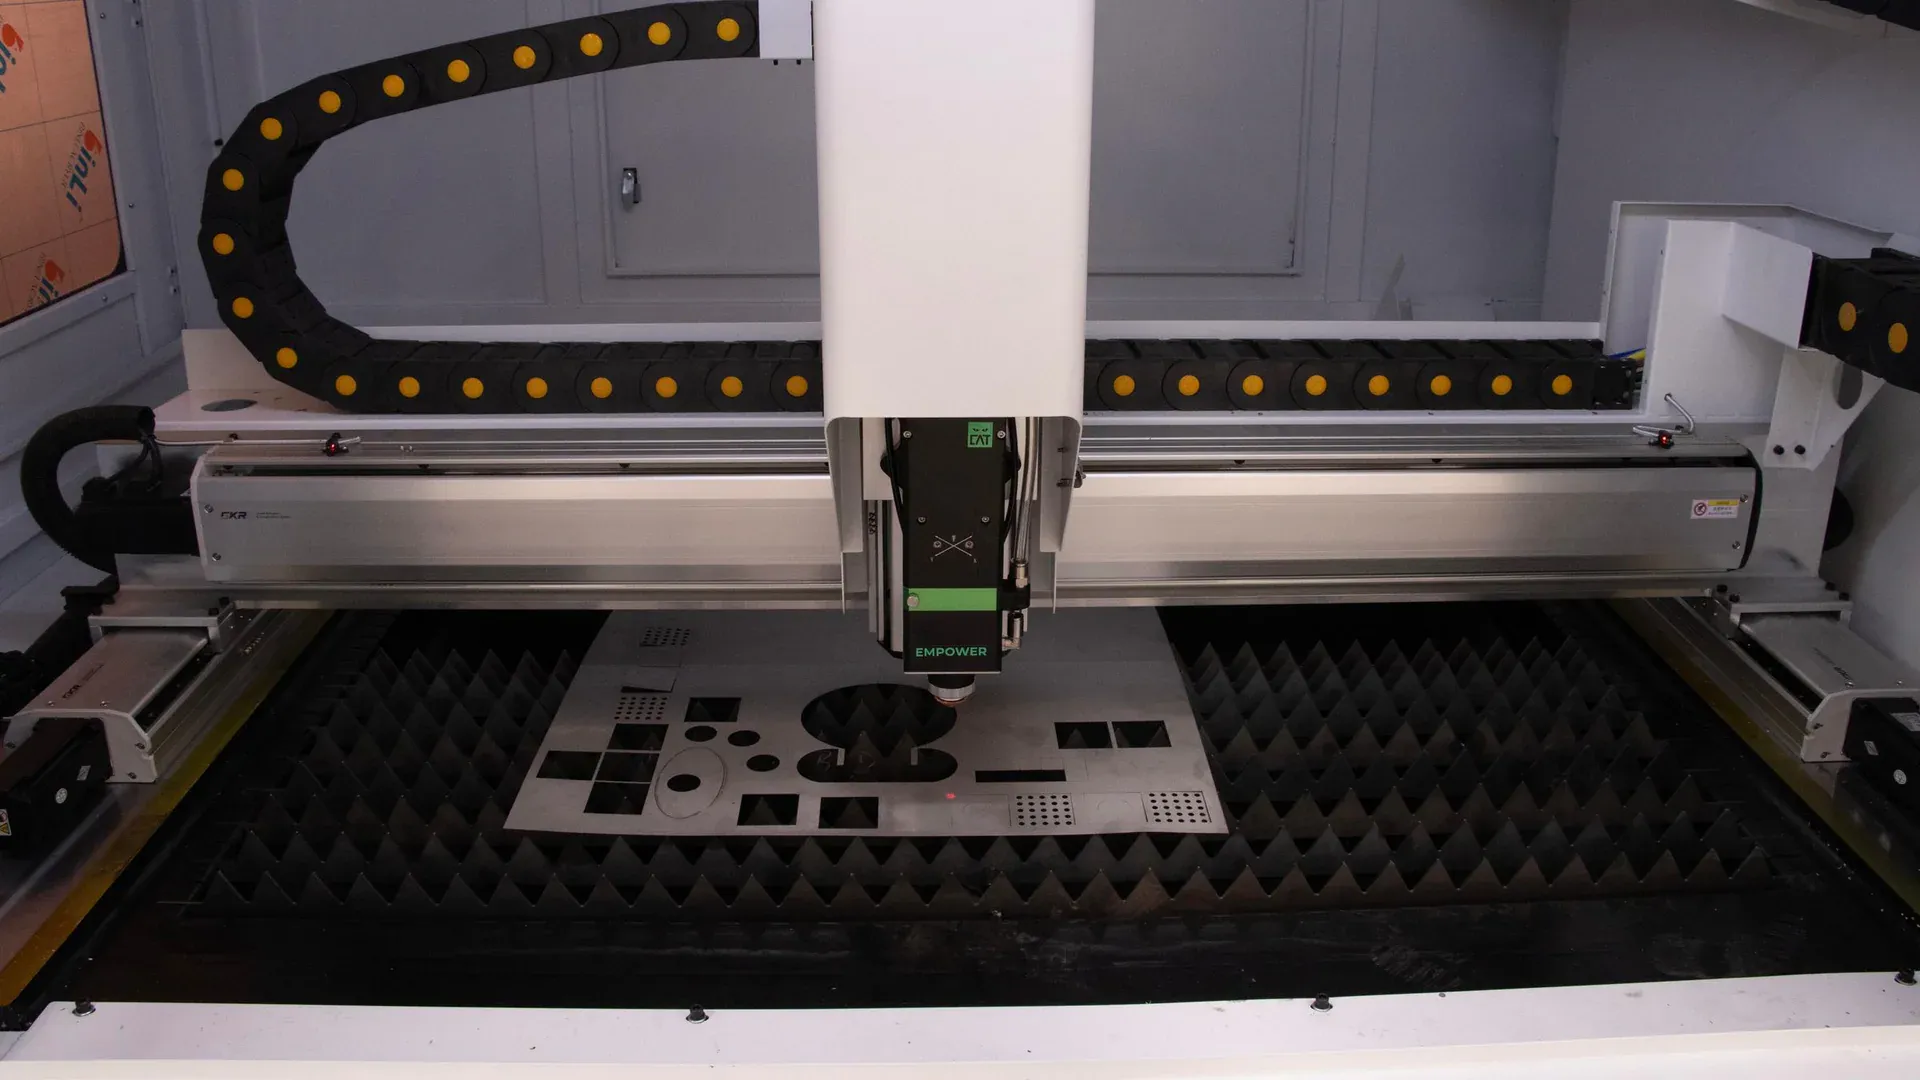
La decisione make-or-buy nella fabbricazione delle sbarre non è una sfida tra il prezzo unitario di un fornitore e il prezzo d’acquisto di una macchina. Le due opzioni allocano in modo diverso tempi di consegna, risposta tecnica, capacità, proprietà del rame, rischio qualità e cassa. Un modello solido confronta solo i costi rilevanti e poi verifica se l’organizzazione è in grado di gestire il processo scelto.
Per molti costruttori di apparecchiature di manovra e di distribuzione elettrica, la risposta più solida non è né «esternalizzare tutto» né «produrre tutto». Un confine ibrido ben definito può preservare il controllo senza obbligare una nuova cella a gestire ogni possibile pezzo.
Partire dal profilo della domanda, non dal totale annuo
Segmentare almeno dodici mesi di domanda in famiglie di pezzi. Registrare quantità accettata, dimensione del lotto, materiale, ciclo di processo, frequenza delle modifiche, frequenza delle urgenze e storico di scarti o rilavorazioni. Separare i programmi noti dalla pipeline incerta.
Quattro profili portano a decisioni diverse:
- pezzi ripetitivi con disegni stabili e riapprovvigionamento prevedibile;
- pezzi engineer-to-order con frequenti revisioni tardive;
- picchi di domanda che superano la capacità interna ordinaria;
- pezzi non comuni che richiedono attrezzature o competenze usate solo occasionalmente.
Il volume annuo può nascondere la volatilità. Uno stabilimento può avere lavoro totale sufficiente a giustificare l’attrezzatura ma organico insufficiente durante un picco di tre mesi. Al contrario, un volume modesto con continue modifiche tecniche può giustificare una capacità interna perché il recupero della schedulazione vale più del risparmio sul costo unitario.
Usare la guida alla strategia globale di approvvigionamento delle sbarre per valutare l’esposizione a forniture e materiali attorno alla decisione di fabbricazione. Il modello qui presentato si concentra su dove avviene la lavorazione.
Definire la base di confronto dell’esternalizzazione
Calcolare il costo esternalizzato per pezzo accettato, non per pezzo ordinato. Includere:
- prezzo unitario del fornitore ed effetti dell’ordine minimo;
- costi di attrezzatura o setup;
- imballaggio, trasporto, intermediazione e dazi ove applicabili;
- controllo all’ingresso e tempo di gestione fornitori;
- costo di sostituzione e cernita dei pezzi respinti;
- trasporto premium o spedizioni urgenti;
- scorte mantenute per coprire il tempo di riapprovvigionamento;
- pezzi obsoleti dopo le modifiche ai disegni.
Evitare di attribuire tutte le spese generali di gestione fornitori a un’unica categoria se resteranno anche dopo l’internalizzazione. Il modello make-or-buy deve includere i costi evitabili, non allocazioni contabili che non cambiano con la decisione.
Misurare il lead time come distribuzione. La sola mediana di consegna ignora la coda tardiva che genera rischio di schedulazione. Rilevare il tempo dal disegno rilasciato ai pezzi accettati al punto d’uso, inclusi approvazione, trasporto e collaudo.
Costruire il costo interno per pezzo accettato
Separare il costo fisso annuo dal costo variabile. Il costo fisso può includere ammortamento o onere di capitale dell’attrezzatura, manutenzione impegnata, software, superficie occupata, aggiornamento della formazione e supporto tecnico dedicato. Il costo variabile può includere perdita di resa del rame, manodopera diretta, energia, consumabili, usura degli utensili, collaudo e rilavorazione.
Non presumere che gli operatori disponibili siano gratuiti. Se il lavoro viene trasferito da un altro vincolo, usare il costo opportunità o la manodopera aggiuntiva necessaria a mantenere la produzione. Includere programmazione, setup e approvazione del primo pezzo, in particolare per le famiglie a basso volume.
Se si sta valutando una macchina multifunzione DH303-8P per la lavorazione delle sbarre, usare la configurazione quotata verificata, il set di utensili effettivo e gli studi tempi dell’acquirente. La capacità nella pagina prodotto definisce un involucro tecnico; non stabilisce il costo o la produzione dell’acquirente.
Il rame richiede un trattamento coerente in entrambi i casi. Confrontare base d’acquisto, resa, recupero degli sfridi, controllo dei ritagli e tempistica di cassa. Non conteggiare l’intero valore del rame come risparmio di internalizzazione se l’acquirente lo paga effettivamente in entrambe le opzioni.
Calcolare il pareggio per famiglia rappresentativa
Una equazione base di pareggio sul volume annuo è:
Pezzi accettati di pareggio = costo fisso interno annuo ÷ (costo esternalizzato franco destino per pezzo accettato − costo variabile interno per pezzo accettato)
Ipotizzare, puramente come esempio:
- costo fisso interno annuo: 72.000 $;
- costo esternalizzato franco destino per pezzo accettato: 31 $;
- costo variabile interno per pezzo accettato: 19 $.
Il contributo ai costi fissi è di 12 $ per pezzo accettato e il pareggio è di 6.000 pezzi accettati all’anno.
L’esempio non è una quotazione di mercato. Sostituire ogni valore con le evidenze dell’acquirente ed eseguire calcoli separati per famiglie materialmente diverse. Una piccola barra piatta e un assieme a più pieghe non devono condividere una media fittizia.
Poi verificare la sensibilità:
| Variabile | Domanda al ribasso | Evidenze da raccogliere |
|---|---|---|
| domanda | E se il volume approvato è inferiore del 25%? | ordini rilasciati e probabilità del programma |
| manodopera | E se serve un secondo operatore o programmatore? | studio tempi e piano organico |
| resa | E se gli scarti del primo anno superano l’obiettivo? | prove pilota e curva di apprendimento |
| esternalizzazione | E se il prezzo del fornitore scende con volumi maggiori? | preventivo a scaglioni |
| disponibilità | E se un guasto critico ferma l’unica cella? | piano di assistenza e ricambi |
Per una vista di rientro orientata al capitale dopo aver stabilito il confine make-or-buy, usare il modello di ROI della macchina CNC per sbarre, sostituendo però ogni input generico con costi documentati aggiornati.
Attribuire un prezzo alle differenze operative
Alcune differenze non compaiono in fattura ma hanno conseguenze misurabili.
Risposta alle modifiche tecniche
Misurare quante modifiche avvengono dopo il rilascio iniziale, il costo delle scorte obsolete e l’impatto sulla schedulazione dei riordini. La lavorazione interna può accorciare il ciclo di retroazione, ma solo se controllo di programma, revisione dei disegni e tracciabilità dei materiali sono disciplinati.
Rischio di capacità e consegna
Calcolare il margine o l’esposizione contrattuale associata a una data di assemblaggio mancata. Non etichettare l’intero valore dell’ordine come «risparmio». Usare il costo incrementale o il contributo realmente a rischio e moltiplicarlo per una probabilità difendibile.
Proprietà della qualità
L’esternalizzazione trasferisce la lavorazione, ma non la responsabilità del costruttore per il prodotto finito. Confrontare lo sforzo di azione correttiva del fornitore con il controllo di processo interno, la capacità di misura, la formazione e il costo di contenimento. Il riferimento sulla fabbricazione di sbarre per apparecchiature di manovra aiuta a collegare il controllo dei pezzi lavorati all’assemblaggio finale.
Capitale circolante
I minimi di fornitura e i lunghi tempi di riapprovvigionamento possono aumentare le scorte. La produzione interna può ridurre lo stock di pezzi finiti ma aumentare le giacenze di rame grezzo e attrezzature. Modellare giorni di scorta e condizioni di pagamento invece di presumere che l’internalizzazione liberi sempre cassa.
Confrontare quattro modelli operativi
| Modello | Migliore applicazione | Esposizione principale |
|---|---|---|
| esternalizzazione | volume basso o irregolare, disegni maturi, capacità specializzata del fornitore | lead time e dipendenza dal fornitore |
| ibrido | domanda variabile, pezzi urgenti importanti, apprendimento per fasi | doppia pianificazione e controlli duplicati |
| cella multifunzione | lotti diversi da bassi a medi dove i passaggi di mano contano | una risorsa condivisa può diventare il vincolo |
| celle di processo dedicate | volumi più alti e flusso simultaneo | più capitale, spazio, trasferimenti e bilanciamento |
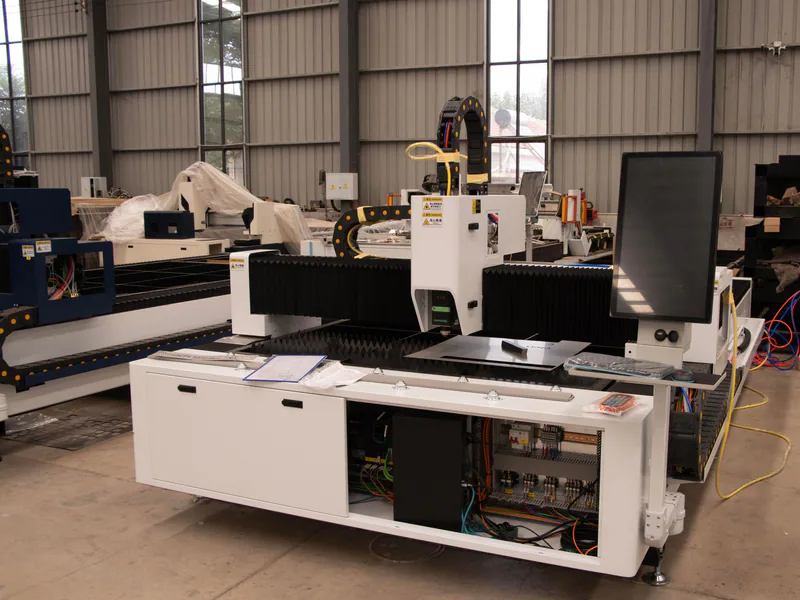
La scelta va rivista quando cambia il mix di prodotti. Un modello ibrido può essere uno stato finale pianificato, non solo una transizione: mantenere interni i codici ricorrenti e le revisioni urgenti, mentre fornitori qualificati coprono attrezzature non comuni, eccedenze o finiture secondarie.
Usare le condizioni di mercato attuali come stress test
La domanda di beni strumentali dà contesto a lead time e capacità dei fornitori, ma non prova la domanda di macchine per sbarre. Il 10 agosto 2026, AMT ha comunicato che gli ordini statunitensi di tecnologie produttive di giugno hanno raggiunto 672,7 milioni di dollari e quelli del primo semestre 3,44 miliardi di dollari, il 36% in più del primo semestre 2025: il semestre più forte della serie iniziata nel 1998. Trattare quel comunicato USMTO come segnale più ampio di investimento nella metalmeccanica, poi ottenere quotazioni e calendari specifici di progetto.
Mettere alla prova la decisione con un lead time delle attrezzature più lungo, utensili in ritardo e un cambio di domanda durante la rampa. Se il business case non regge dopo un moderato scenario negativo, non è pronto per l’approvazione.
Eseguire un programma di evidenze di 90 giorni
Prima di impegnare capitale, chiudere le maggiori incognite:
- classificare dodici mesi di pezzi in famiglie rappresentative;
- ottenere una base di esternalizzazione dettagliata e un preventivo a scaglioni;
- inviare pezzi campione controllati ai fornitori di macchine preselezionati;
- cronometrare i percorsi proposti, inclusi cambio e collaudo;
- validare manodopera, utenze, spazio, sicurezza e disponibilità di competenze;
- calcolare pareggio per famiglia e casi sfavorevoli;
- definire quale lavoro resta esternalizzato durante rampa e fermi;
- richiedere un piano di capacità, accettazione, formazione, ricambi e assistenza.
Approvare il modello con responsabili nominati per domanda, costo e assunzioni operative. La decisione diventa molto più facile da verificare: esternalizzare dove capacità e flessibilità esterne valgono, internalizzare dove controllo ed economia ripetibile giustificano la responsabilità operativa, e usare un confine ibrido dove l’incertezza resta costosa.
Macchina correlata
Macchina 3 in 1 per la lavorazione di sbarre
Vedi specifiche e configurazioneInvia disegni, materiali e requisiti produttivi per definire la configurazione della macchina.
Richiedi un’offertaDomande frequenti
Quando conviene a un costruttore di quadri internare la fabbricazione delle sbarre?
La produzione interna è più solida quando la domanda è sufficientemente stabile, le modifiche tecniche sono frequenti, il tempo di risposta conta, sono disponibili manodopera e controlli qualità adeguati e il premio di esternalizzazione evitabile sostiene l'attrezzatura e i costi operativi richiesti.
Come si calcola il volume di pareggio make-or-buy?
Dividere il costo fisso interno annuo per il costo esternalizzato franco destino per pezzo accettato meno il costo variabile interno per pezzo accettato. Verificare il risultato per famiglia di prodotto, perché un pezzo medio può distorcere la decisione.
Il costo di acquisto del rame va incluso in entrambe le opzioni?
Includere solo i costi che differiscono o che incidono sulla cassa e sulla resa. Se entrambe le opzioni usano rame di proprietà dell'acquirente, confrontare resa, movimentazione, trasporto ed effetti sul capitale circolante. Se il rame è del fornitore, usare il prezzo intero del pezzo accettato franco destino e le sue condizioni commerciali.
Un modello ibrido di approvvigionamento delle sbarre può essere migliore dell'internalizzazione completa?
Sì. Un modello ibrido può mantenere interni i lavori ripetitivi e urgenti ed esternalizzare le eccedenze, le attrezzature non comuni o i pezzi altamente specializzati. Spesso riduce il rischio durante la rampa di domanda.