
تكامل MES مع ماكينة CNC لقضبان التوصيل: بناء عقد بيانات قابل للاستخدام
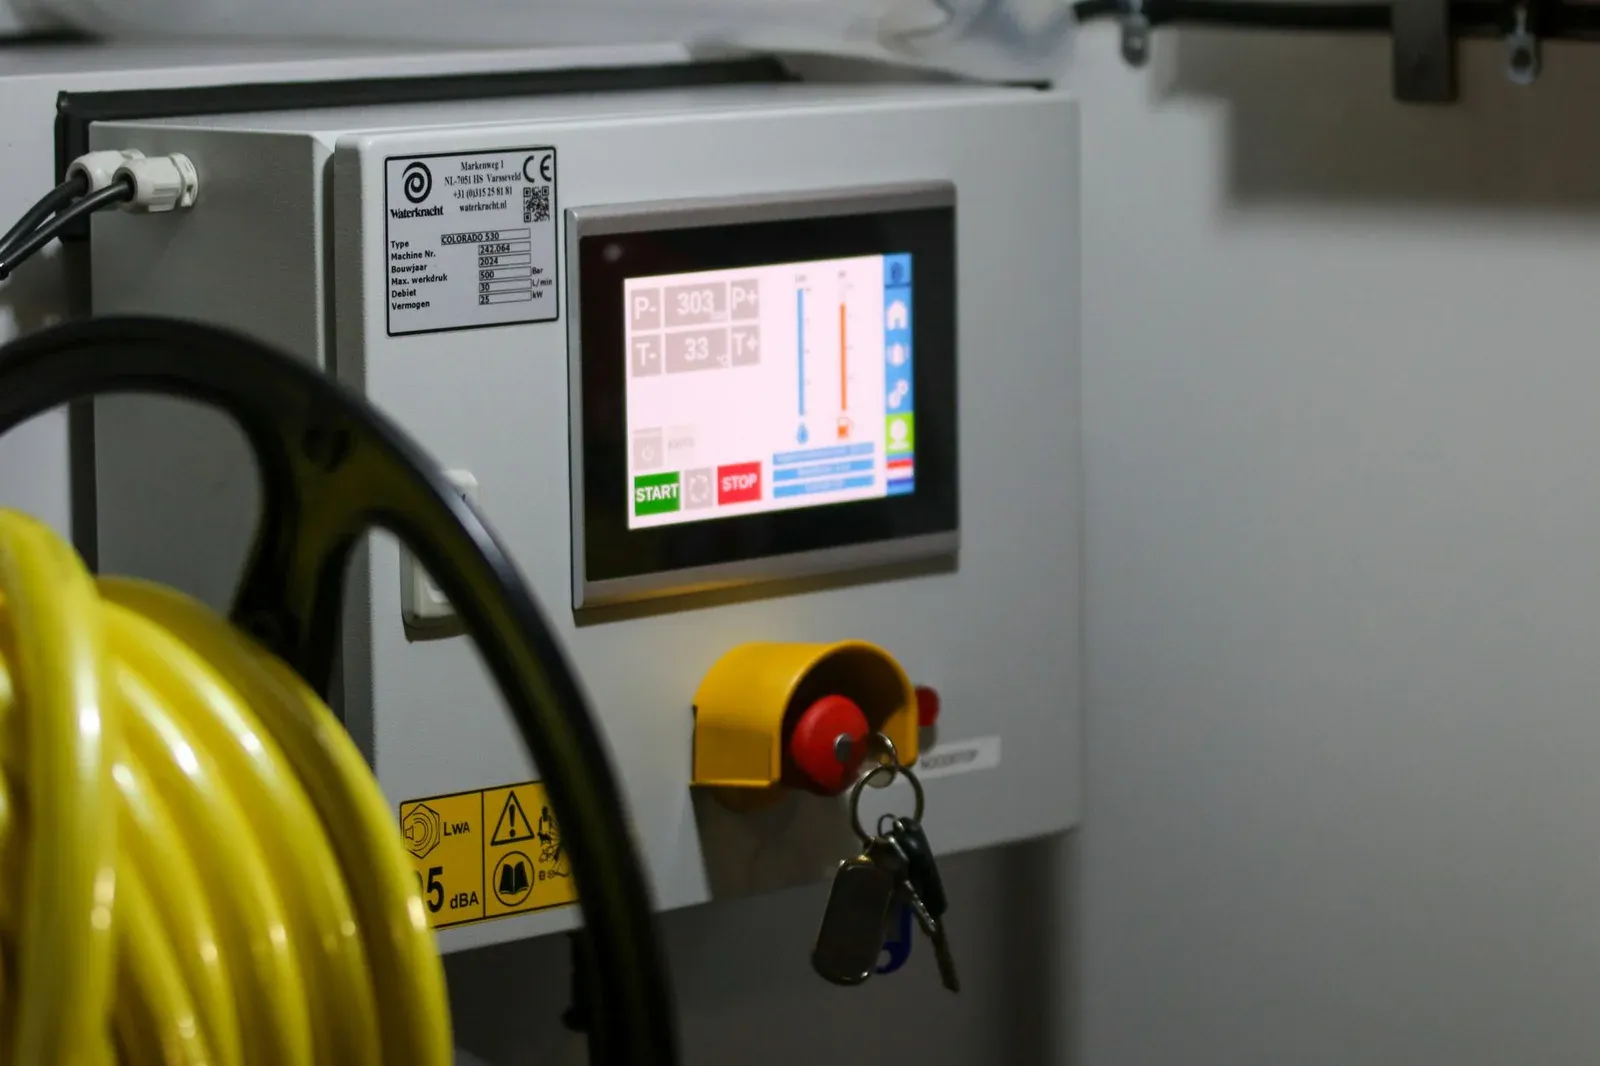
«جاهزة للصناعة 4.0» ليست مواصفة واجهة. يمكن لوحدة تحكم CNC أن تُظهر البيانات بينما يعجز MES عن تحديد الجزء الذي أُنتج أو دفعة النحاس المستخدمة أو ما إذا كانت رسالة الإتمام المرفوعة مكررة. وبالعكس، قد يسمح تكامل مفرط الطموح لنظام أعمال بتغيير سلوك الماكينة دون ضبط كافٍ.
يبدأ التكامل الناجح بين ماكينة CNC لقضبان التوصيل وMES من قرار الإنتاج الذي يجب أن تدعمه البيانات. ثم يوزّع المسؤوليات على ERP وMES وتحكم الماكينة والمشغلين وأنظمة الجودة؛ ويحدد عقد بيانات مستقرًا؛ ويختار وسيلة نقل؛ ويثبت السلوك الطبيعي وغير الطبيعي أثناء القبول.
ابدأ من قرار الإنتاج الذي يجب أن تدعمه البيانات
لا تبدأ بطلب «كل وسوم PLC». ابدأ بنتيجة تشغيلية واحدة أو اثنتين. تشمل المشاريع الشائعة:
- إرسال الرسم الصحيح ومراجعة البرنامج الصحيحة إلى الماكينة؛
- ربط كل جزء أو دفعة بدفعة نحاس وأمر عمل إنتاجي؛
- منع استخدام عدة أو مادة غير معتمدة؛
- جمع أحداث الدورة والإنذار والإتمام لتحليل الطاقة الإنتاجية؛
- إرفاق نتائج الفحص وقرار معالجة عدم المطابقة؛
- توفير فئات التوقف لتقارير الصيانة أو OEE.
كل نتيجة تحتاج بيانات وصلاحية مختلفتين. قد تحتاج التتبع إلى معرفات وطوابع زمنية موثوقة دون أي أوامر عن بُعد للماكينة. وقد يتطلب إصدار البرامج تنزيلًا مضبوطًا وتحققًا إيجابيًا من المراجعة. وتحتاج تقارير OEE إلى نموذج حالات يميّز التشغيل والتوقف المخطط ونقص التغذية والانحشار والعطل وانعدام الاتصال، بدل بتّ واحد يعني «الماكينة تعمل».
حدِّد سؤال العمل الأول بلغة واضحة: «هل يمكننا إثبات دفعة المادة والبرنامج اللذين أنتجا هذا الرقم التسلسلي؟». يصبح هذا السؤال معيار القبول للواجهة.
ضع كل نظام عند حدود ISA-95 الصحيحة
توفر سلسلة معايير ISA-95 نماذج ومصطلحات لدمج أنظمة المؤسسة والتحكم. وهي تساعد الفرق على فصل تخطيط الإنتاج وإدارة العمليات عن التحكم المباشر في العملية.
في خلية قضبان نموذجية، قد يملك ERP طلب العميل والطلب العام للمواد. وقد يملك MES أمر الإنتاج وحالة الإرسال والنسب ونتيجة الإنتاج. ويملك HMI وPLC الخاصان بالماكينة التنفيذ الآمن للدورة المعتمدة وأقفال الحماية والحركة والإنذارات المحلية. وقد تملك أنظمة الجودة خطط الفحص وسجلات المعدات المعايرة وقرارات معالجة عدم المطابقة.
تتنوع البنية الدقيقة، لكن الحدود يجب أن تكون صريحة. لا ينبغي لـ MES تجاوز قفل حماية أو التحكم مباشرة بمخرج حركة هيدروليكي. ولا ينبغي لـ PLC اختلاق رقم طلب تجاري جديد عند انقطاع الشبكة. ويحتاج المشغلون إلى مسار محلي بديل محدد لا يمحو سجل من صرّح به.
ولهذا أيضًا لا يكفي اختلاف التسمية الذي نوقش في دليل مقارنة ماكينات قضبان NC وCNC عند شراء تكامل. يجب التحقق من قدرة وحدة التحكم وملكية البيانات والواجهة المنفَّذة على مستوى الطراز وإصدار البرمجيات.
حدِّد الحد الأدنى لنموذج بيانات إنتاج قضبان التوصيل
استخدم معرفات دائمة بدل أسماء الملفات أو الملاحظات النصية الحرة. يمكن أن تكون النسخة الأولى العملية صغيرة:
| الكائن | الحد الأدنى للحقول | أهميته |
|---|---|---|
| أمر العمل الإنتاجي | معرف الأمر، الكمية، الأولوية، الحالة | يربط عمل الماكينة بالأمر الصادر |
| الجزء | جزء العميل، الجزء الداخلي، مراجعة الرسم | يمنع الإنتاج وفق تعريف متقادم |
| المادة | الدرجة/القساوة عند اللزوم، المقطع، معرف الدفعة أو الصهرة | يؤسس النسب وسياق العملية |
| البرنامج | معرف البرنامج، المراجعة، بصمة التحقق أو حالة الاعتماد | يثبت التعليمات التي نُفذت |
| العدد | معرف العدة والتكوين المطلوب | يربط الجودة والصيانة بالتجهيز |
| التنفيذ | الماكينة، المشغّل، البداية/النهاية، النتيجة، الكمية | ينشئ حدث الإنتاج |
| الجودة | خطة/نتيجة الفحص، عدم المطابقة، القرار | يفصل الكمية المنتجة عن المقبولة |
| الإنذار/الحالة | الرمز، البداية/النهاية، حالة الإقرار | يدعم التشخيص وتحليل الطاقة |
حدِّد نوع الحقل وطوله ووحداته وإلزاميته ونظام المصدر والقيم المسموح بها والمنطقة الزمنية. وقرِّر هل يمثل سجل تنفيذ واحد قضيبًا مسلسلًا واحدًا أم حزمة أم دفعة. وإذا لم تكن الأجزاء مسلسلة، فيجب أن يظل نموذج النسب يوضح حدود الدفعة.
تستحق هوية المادة معالجة خاصة. فمسح دفعة نحاس في الخلية يجب أن يتحقق منها مقابل أمر العمل الصادر، لكن لا ينبغي للماكينة استنتاج الدرجة من لون القضيب أو مقطعه. يوفر بروتوكول تتبع الموردين السياق الأوسع للجودة الخاص بسجلات المواد والفحص المضبوطة.
اختر وسيلة النقل بعد وضوح الدلالات فقط
قد تكون OPC UA وواجهات REST API وسطاء الرسائل وواجهات قواعد البيانات ونقل CSV/SFTP ومعاملات الباركود مناسبة جميعًا. يعتمد الاختيار على زمن الاستجابة وقدرة المعدات ومعايير الموقع والأمان والدعم ومسؤولية دورة الحياة.
تنشر مؤسسة OPC نموذج معلومات لأنظمة CNC ونموذج OPC UA مستقلًا للعدد الآلية. وهي توفر بُنى مشتركة مفيدة، لكن تسمية بروتوكول لا تحدد مراجعة جزء المشتري ولا نسب المادة ولا قرار الجودة ولا قاعدة الاستعادة.
لكل رسالة أو كائن، حدِّد:
- من ينشئه ويملكه؛
- المفتاح الفريد وسلوك المراجعة؛
- هل العملية قراءة أم كتابة أم أمر أم إقرار؛
- سلوك التسليم وإعادة المحاولة؛
- كيف يكتشف المستقبل التكرار؛
- كيف تُبلَّغ الأخطاء وتُسوَّى؛
- كيف يُحافظ على التوافق الخلفي بعد تحديث برمجي.
قد يكفي ملف CSV يومي لتقارير التتبع لكنه غير مناسب لأقفال إصدار البرامج. وقد يعرض اتصال OPC UA سريع حالات حية ومع ذلك يفشل في النسب إذا كانت المعرفات غير متسقة.
صمِّم للعمل دون اتصال والتكرار وتعارض المراجعات
الشبكات تتعطل. والخوادم تعيد التشغيل. والمشغلون يمسحون مرتين. وقد تُراجَع مهمة بينما الماكينة غير متصلة. هذه حالات تصميم عادية وليست استثناءات نادرة.
حدِّد هل يمكن أن يستمر العمل الصادر دون اتصال ولأي مدة. خزِّن الأحداث المعلقة محليًا بمعرفات معاملات فريدة وطوابع زمنية أصلية. وعند إعادة الاتصال، أعد الإرسال بأمان واجعل المستقبل عديم الأثر التكراري حتى لا يضاعف الإتمام نفسه الكمية المنتجة.
احمِ المراجعات. إذا أرسل MES المراجعة C بينما تبقى المراجعة B على الماكينة، فيجب أن يعرض HMI تعارضًا واضحًا وأن يتبع مسار حل معتمدًا. لا تُستبدل نسخة البرنامج النشط بصمت. وسجِّل من أقرّ أي تجاوز يدوي ولماذا.
افصل بين «MES غير متاح» و«الماكينة معطلة». وإلا أفسد انقطاع الشبكة بيانات التوقف وقد يطلق صيانة غير ضرورية. يجب أن تعرض شاشة المشغل المحلية حالة الاتصال وآخر مزامنة ناجحة والسجلات المنتظرة في الطابور وأي مهمة يتعذر تسويتها.
احمِ شبكة الماكينة وصلاحية التغيير
ضع المعدات الصناعية في قطاع شبكة مُدار. واستخدم حسابات موثّقة أو شهادات رقمية، وأقل صلاحية ممكنة، واتصالًا مشفرًا حيث تدعمه المعدات، ووصولًا بعيدًا مضبوطًا، وقواعد جدار حماية موثقة. وعطِّل الخدمات غير المستخدمة وتجنب بيانات الاعتماد الافتراضية المشتركة.
المراقبة للقراءة فقط أقل خطرًا من الأوامر عن بُعد. وإذا كان MES قادرًا على إصدار البرامج أو المعلمات، فحدِّد سير موافقات ونطاقًا مسموحًا وتأكيدًا محليًا ومسار تدقيق. تبقى وظائف السلامة داخل بنية التحكم المصدَّقة للماكينة؛ ولا يجوز أن يصبح تطبيق مؤسسي وحدة تحكم سلامة غير موثقة.
خذ نسخًا احتياطية من تطبيق PLC/HMI وتكوين الواجهة والشهادات وقاموس البيانات وإجراء الاستعادة. وبيِّن من يملك الشيفرة المصدرية أو التكوين اللازم لصيانة الموصل. فالبوابة المخصصة التي لا يفهمها إلا مقاول واحد خطر على دورة الحياة حتى لو نجح العرض.
أثبت التكامل أثناء FAT والقبول الموقعي
أضف اختبارات الواجهة إلى بروتوكول FAT وSAT الأشمل لماكينات CNC لقضبان التوصيل. واستخدم محاكيًا إذا لم يتوفر MES الإنتاجي في مصنع المورد، مع الإبقاء على المخطط نفسه وسلوك الأخطاء المقرر للموقع.
يجب أن تغطي مجموعة الاختبار أكثر من مهمة ناجحة:
- نزِّل أمرًا معتمدًا وأكِّد كل معرف؛
- ارفض دفعة مادة غير معروفة أو مراجعة جزء خاطئة؛
- شغِّل مهمة معتمدة وارفع الإتمام مع حالة الجودة؛
- اقطع الشبكة أثناء دورة وتحقق من التخزين المحلي المؤقت؛
- أعد الاتصال وأكِّد سجل إتمام واحدًا — وواحدًا فقط؛
- أرسل رسالة مكررة أو خارج الترتيب وتحقق من معالجتها؛
- غيّر مراجعة برنامج وتحقق من مسار التصريح؛
- سوِّ في النهاية كميات الماكينة وMES والجودة.
احتفظ بسجلات الرسائل بعد إزالة بيانات الاعتماد الحساسة. وسجِّل إصدارات البرمجيات وبصمات التكوين حتى يمكن مقارنة أي تحديث لاحق بخط الأساس المقبول.
يصبح سجل MES أكثر فائدة عندما يربطه معرف موثَّق بالجزء الفيزيائي. ويغطي سير العمل بالوسم الليزري لقضبان النحاس اختيار مناطق الوسم وجودة Data Matrix وضبط التكرار وحالات إعادة العمل وتأهيل المسح على كامل المسار، دون افتراض أن اتصال شبكة الماكينة يتضمن نظام وسم.
نفِّذ المشروع على مراحل دون بناء منظومة مخصصة يتعذر صيانتها
ابدأ بحلقة تتبع ضيقة: أمر عمل صادر، ومراجعة جزء، ودفعة مادة، ونتيجة تنفيذ، وقرار جودة. وعندما تستقر المعرفات وسلوك الاستعادة، أضف تحليل الحالات وعمر العدد والصيانة أو التوزيع الآلي للبرامج.
عند تقييم المعدات عبر كتالوج ماكينات قضبان التوصيل، اطلب دليل الواجهة وعرضًا خاصًا بالطراز. ولا تفترض أن علامة PLC مألوفة أو منفذ Ethernet أو زر تصدير في HMI يوفر كائنات OPC UA أو الأمان أو التراخيص أو موصل MES المطلوب.
المُخرَج ليس لوحة معلومات. بل عقد بيانات مملوك ومختبر يصمد أمام انقطاع الشبكة ومراجعات البرمجيات وتغير الموظفين واستثناءات الإنتاج اليومية.
أرسل رسوماتك ومعلومات المواد ومتطلبات الإنتاج لاختيار تجهيز الماكينة المناسب.
اطلب عرض سعرالأسئلة الشائعة
هل يجعل منفذ OPC UA ماكينة CNC لقضبان التوصيل جاهزة لـ MES؟
لا. قد يوفر OPC UA إطار نقل ونموذج معلومات، لكن المشروع لا يزال يحتاج إلى وسوم أو كائنات معرفة، ومعرفات، ووحدات، وسلوك للأحداث، وأذونات كتابة، وأمان، وتخزين مؤقت، واختبارات قبول تتوافق مع سير عمل MES.
ما الحد الأدنى المفيد من بيانات MES لإنتاج قضبان التوصيل؟
ابدأ بأمر عمل ومراجعة جزء فريدين، ودفعة المادة، ومراجعة البرنامج المعتمد، وهوية العدة، والماكينة والمشغّل، والطوابع الزمنية للدورة، وحالة الإتمام، والإنذارات، والفحص أو قرار المعالجة المرتبط بالجزء أو الدفعة المنتجة.
هل يجب أن تتوقف ماكينة قضبان التوصيل عند فقد الاتصال بـ MES؟
هذا قرار تجاري وأمني خاضع للضبط. حدِّد أي عمل معتمد يمكن أن يستمر دون اتصال ولأي مدة، وكيف تُخزَّن السجلات مؤقتًا، وكيف تُمنع التحميلات المكررة، وكيف تُحمى المراجعات، ومن يصرّح بالاستعادة بعد عودة الاتصال.
متى ينبغي اختبار التكامل بين CNC وMES؟
اختبر الواجهة أثناء FAT برسائل وأعطال محاكاة، ثم كرِّر مجموعة قبول موقعية على شبكة الإنتاج. شمل المراجعات الخاطئة والدفعات غير المعروفة وانقطاع الاتصال والاستعادة والرسائل المكررة وتسوية النتائج، وليس مجرد تنزيل ناجح لأمر واحد.